DOMOV / Zprávy / Vedení klínové drážky kladky: Tolerance, lícování pera, protahování a základy sestavy hřídele
Zprávy
Vedení klínové drážky kladky: Tolerance, lícování pera, protahování a základy sestavy hřídele
Spadlý klíč, rýhovaný náboj a řemen, který začíná šplhat po přírubě dva týdny po přestavbě. Tato sekvence je obvykle obviňována z řemenu, ale hlavní příčina spočívá v drážce řemenice. Když je řemenice stažena z hřídele kvůli údržbě, klíč je první část, která zmizí, a výměna je příliš často vybírána pouhým okem z toho, co je uvolněno v přihrádce na náhradní díly. Rozdíl mezi správně nasazeným a uvolněným klíčem se měří na setiny milimetru, přesto rozhoduje o tom, zda spojení přežije rok obratů točivého momentu, nebo do měsíce selže.
Nejprve stručná odpověď: drážka pro pero řemenice je obrobená drážka vyříznutá podél vrtání náboje, která odpovídá štěrbině na hřídeli, která společně drží pero, které přenáší točivý moment a fixuje úhlovou polohu řemenice. Získejte správnou šířku, hloubku a povrchovou úpravu a klíč se stane nejlevnějším a nejpředvídatelnějším komponentem v hnacím ústrojí. Nechte je špatně a klíč se stane pojistkou, která se spálí a občas s sebou vezme hřídel.
Co vlastně dělá řemenice
Tento jeden slot provádí tři úlohy a provádí je zcela bez redundance.
Přenos točivého momentu. Pracovní zatížení mezi hřídelí a nábojem přenáší pero, nikoli tření.
Úhlové umístění. Poloha zubů nebo drážek řemenice na hřídeli je fixována drážkou pro pero, nikoli lícováním otvoru.
Odkaz na montáž. Obrobená drážka poskytuje personálu údržby pozitivní orientační bod, takže náboj nelze znovu nasadit o několik stupňů ven.
Samotný krouticí moment prochází boky pera do dvou úzkých kontaktních lišt, jedné v hřídeli a jedné v náboji. Těmito pásy prochází každý newtonmetr zatížení, zatímco rohy štěrbiny koncentrují napětí a hloubka štěrbiny odstraňuje materiál z části, která odolává ohybu. Tyto dva efekty vysvětlují, proč rozměrové normy omezují hloubku t1 na straně hřídele a udržují ji o něco menší než hloubku t2 na straně náboje: hřídel je součástí, kterou nikdo nechce vyměnit, takže drážka pro pero je umístěna tak, aby na straně hřídele zůstalo více materiálu.
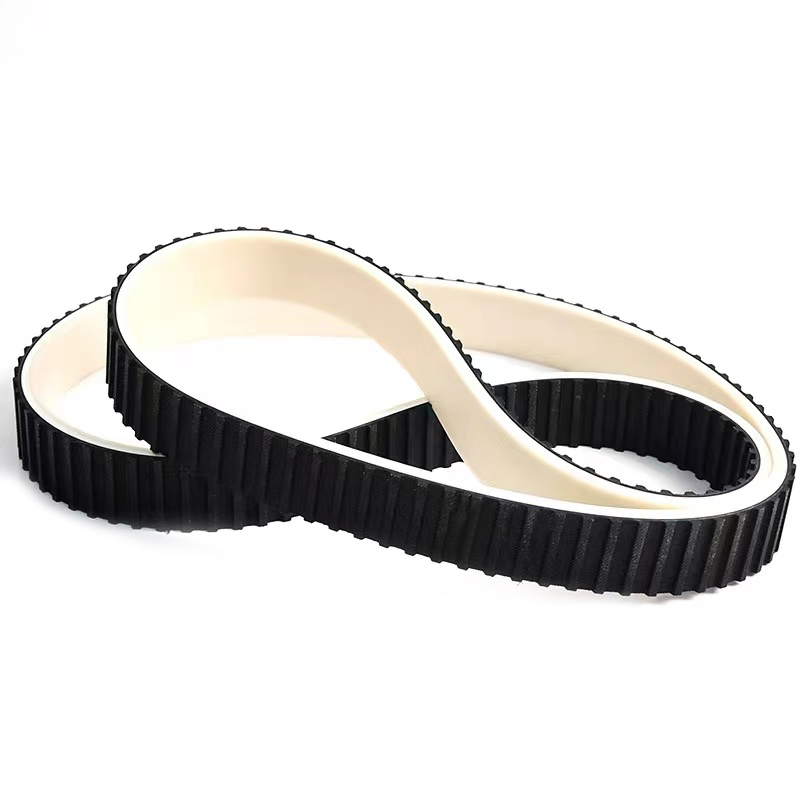
Na synchronní řemenici nastavuje časování také drážka pro klín. Pokud je klínová drážka náboje vyříznuta o několik stupňů od počátku rozteče zubů, zuby řemene se setkají s drážkami řemenice v nesprávném bodě cyklu a výsledek se projeví jako nerovnoměrné opotřebení na jedné straně zubu spíše než jako zjevná chyba. Disciplína, která platí pro drážku řemenice, platí i pro drážku náboje, a proto profil zubu rozvodového řemene a drážka řemenice, ve které běží by mělo být považováno za jeden systém spíše než za dvě části kupované samostatně.
Na metrických výkresech klíč a drážka pro pero nejsou svobodné volby. Průměr hřídele vybírá řadu a řada určuje průřez pera, hloubku drážky hřídele a hloubku drážky náboje. Častou chybou je dimenzovat drážku podle jakéhokoli klíče v zásuvce a ignorovat hloubku, protože příliš hluboká drážka hřídele odstraňuje nosnou část z hřídele, která již pracuje se střídavým kroutícím momentem.
Jmenovité rozměry pera a drážky pro běžné průměry hřídele podle řady DIN 6885. Vždy potvrďte podle výkresu nebo platné nákupní normy.
Rozsah průměru hřídele (mm)
Velikost klíče š x v (mm)
Hloubka drážky hřídele t1 (mm)
Hloubka drážky náboje t2 (mm)
6 až 8
2 x 2
1.2
1.0
Přes 8 až 10
3 x 3
1.8
1.4
Přes 10 až 12
4 x 4
2.5
1.8
Od 12 do 17
5 x 5
3.0
2.3
Od 17 do 22
6 x 6
3.5
2.8
Přes 22 až 30
8 x 7
4.0
3.3
Přes 30 až 38
10 x 8
5.0
3.3
Přes 38 až 44
12 x 8
5.0
3.3
Přes 44 až 50
14 x 9
5.5
3.8
Přes 50 až 58
16 x 10
6.0
4.3
Přes 58 až 65
18 x 11
7.0
4.4
Přes 65 až 75
20 x 12
7.5
4.9
Tolerance šířky je část, která musí být skutečně napsána na výkresu. Klíče se běžně dodávají k h9 a o jejich uložení rozhodují dvě drážky. Drážka hřídele je obvykle držena pevněji než drážka náboje, protože oprava poškození hřídele je mnohem dražší. Jak těsné závisí na tom, jak je řemenice sestavena: kluzné uložení potřebuje vůli, aby se na něj natlačilo ručně, zatímco uložení se závitem nebo lisované uložení může být těsnější, ale během údržby se hůře svléká.
Proč je na vůli více než na nominální velikosti
Nominální 8mm klíč v nominální 8mm drážce neřekne téměř nic o tom, jak se bude spoj chovat. Důležitá je vůle ponechaná mezi bokem pera a stěnou drážky po obrábění. Jakmile je tato vůle dostatečně velká na to, aby se klíč mohl pohybovat pod zatížením, klíč se začne kývat uvnitř drážky pokaždé, když se točivý moment obrátí, a na bocích začne opotřebení.
Výše uvedené hodnoty jsou orientační, slouží spíše k zobrazení trendu než k tomu, aby sloužily jako tabulka měření. Křivka začíná téměř plochá, což znamená, že malá vůle na úzkém konci rozsahu stojí velmi málo životnosti. Za kolenem křivky se pokles stává strmější, takže každých dalších 0,02 mm vůle ubírá více života než předchozí přírůstek. Praktické čtení je, že uvolnění drážky náboje o polovinu tolerančního stupně, aby se usnadnila montáž, posune pohon po zatáčce a tam, kde to přistane, záleží. Lehce zatížený válec dopravníku běžící v jednom směru toleruje volnější uložení než hlavní hřídel tiskového stroje, který neustále obrací točivý moment. To je důvod, proč tolerance šířky klínové drážky patří spíše na výkres než do rukou strojníka na pracovním stole.
Jak řemenice s klíčem selhávají v provozu
Pořadí poruchových režimů je pozoruhodně konzistentní od jednoho závodu k druhému a zřídka začíná zlomením klíče.
Tento žebříček odráží to, co nejčastěji odhalují havárie v údržbářských dílnách, nikoli to, co produkuje laboratorní únavové zařízení. Narážení na klíčové boky sedí nahoře, protože se vyvíjí pomalu a při běžné obchůzce si ho téměř nikdy nevšimneme. Smyk a praskání rohů náboje jsou události, které následují, protože jakmile se lícování uvolní, rázové zatížení se soustředí v rozích drážky. Deformace drážky hřídele je na čtvrtém místě a je nejméně vítaným zjištěním ze všech, protože výměna drážkované hřídele je mnohem dražší než výměna klíče. Prokluzování řemenice na hřídeli je prostě konečný stav a do té doby se žvýkají i zuby řemene. Ponaučení je konzistentní: většina selhání kladek s klíčem má příčinu spíše ve volném uložení než v nedostatečné pevnosti materiálu.
Materiál náboje Mění limit klínové drážky
Klíč je téměř vždy tvrdší část, takže v praxi je zatížení omezeno měkčí ze dvou drážek. Díky tomu je materiál náboje přímým návrhovým rozhodnutím spíše než kosmetickým rozhodnutím.
Hliníkový náboj se chová jinak než litina nebo ocel, protože drážka odolává zatížení klíče prostřednictvím pevnosti ve smyku samotného materiálu náboje. Ocelový náboj dosahuje zhruba dvojnásobku kapacity šedé litiny a tato mezera vysvětluje, proč vysoce zatížené pohony zřídka používají hliníkové řemenice. Tvárná litina je mezi nimi a je kompromisem, se kterým se většina výrobců strojů spokojí, když záleží na ceně a síle. Náboje ze slinutého kovu jsou levné na výrobu, ale v tomto měřítku dosahují skóre kolem sedmdesáti, což vyhovuje spíše malým, málo zatíženým řemenicím než polohám hlavního pohonu. Když se nelze vyhnout hliníkové řemenici, obvyklým řešením je prodloužit záběr klíče nebo přesunout dráhu krouticího momentu na upínací prvek namísto klíče. Nejprve vyberte materiál náboje pro smykovou kapacitu, poté zvažte hmotnost a náklady podle této základní linie.
Možnosti obrábění pro klínovou drážku náboje
Drážku v náboji lze vyrobit několika způsoby a volba mění jak dosažitelnou přesnost, tak ekonomiku zakázky. Níže uvedené srovnání hodnotí dvě běžné výrobní cesty proti sobě podle kritérií, která skutečně rozhodují o nabídce.
Toto radarové srovnání hodnotí stejnou drážku náboje vytvořenou dvěma různými procesy, přičemž každá osa je normalizována od nuly do jedné. Protahování má vysokou rozměrovou přesnost, povrchovou úpravu, řeznou rychlost a vnitřní přístup k drážce, protože jediný průchod tvarovacím nástrojem vytvoří drážku jedním pohybem. Jeho slabou stránkou je malá flexibilita šarže, protože protahovač sám je vyroben a přebroušen pro jednu kombinaci šířky a hloubky drážky. Drážkování se chová opačně: vstupní náklady na nástroje jsou nižší a jeden náboj nebo krátká dávka se mnohem snadněji přizpůsobí, ale proces je pomalejší a dokončení je obvykle o krok pozadu za protahováním. Drátěné řezání a frézování sedí mezi těmito dvěma a jsou praktické pro opravy, kde nemá smysl objednávat nový protahovač pro jednu kladku. Rozhodnutí obvykle závisí na objemu: pokud roční produkce ospravedlňuje nástroje, protahování je rozumným výchozím nastavením a pod touto prahovou hodnotou je realističtější cestou drážkování nebo řezání drátu.
Kontrolní seznam montáže a kontroly
Většina problémů s drážkou pro pero vzniká během deseti minut potřebných k opětovné montáži kladky. Krátká sekvence kontrol odstraní téměř všechny z nich.
Změřte šířku drážky hřídele a drážky náboje posuvným měřítkem nebo měrkou a porovnejte naměřené hodnoty s tolerančním pásmem na výkresu namísto posuzování lícování podle pocitu.
Zkontrolujte, zda klíč sedí ve správné hloubce v obou drážkách. Mezi horní částí klíče a spodní částí drážky náboje by měla být malá mezera, nikdy ne těsný kontakt.
Odstraňte otřepy z okrajů drážky a odstraňte veškerý převalený kov. Jediný zvednutý otřep stačí k naklonění klíče ve štěrbině.
Zkušebně nasaďte řemenici na čistý a suchý hřídel. Rýhované značky na vrtání nebo hřídeli znamenají, že uložení je příliš těsné pro zamýšlený způsob montáže.
Před zatlačením otočte náboj tak, aby byla drážka pro pero zarovnána s drážkou hřídele, a nikdy netahejte řemenici na místo pomocí upevňovacího šroubu.
Utáhněte stavěcí šroub nebo upínací prvek předepsaným momentem a poté znovu zkontrolujte fázi zubu proti řemenu, pokud je řemenice synchronního typu.
Po prvních hodinách provozu znovu zkontrolujte radiální házení a přidejte naměřenou hodnotu do záznamu o běžné údržbě.
Klínová drážka řemenice je nevšední prvek, úzká štěrbina v kusu kovu, přesto přenáší krouticí moment a drží úhlovou polohu, na které závisí celý pohon. Dejte jí definovanou toleranci šířky a hloubky, vyberte uložení podle toho, jak bude kladka sestavena, a změřte před montáží spíše než po. Takto připravené připojení pomocí klíče se jen zřídka stane první věcí, která na počítači selže.
Pro týmy, které vyměňují řemenici nebo navrhují nový pohon, zajistí nákup řemenice a řemenu od stejného dodavatele vrtání, drážku pro pero a rozteč zubů na jednom výkresu. Jiangxi Kangqi Industrial vyrábí pryžové rozvodové řemeny, PU rozvodové řemeny a odpovídající synchronní řemenice, přičemž údaje o rozměrech jsou k dispozici spolu se zkušebními protokoly, takže lícování náboje a profil zubu jsou usazeny společně, spíše než ve dvou samostatných rozhovorech.
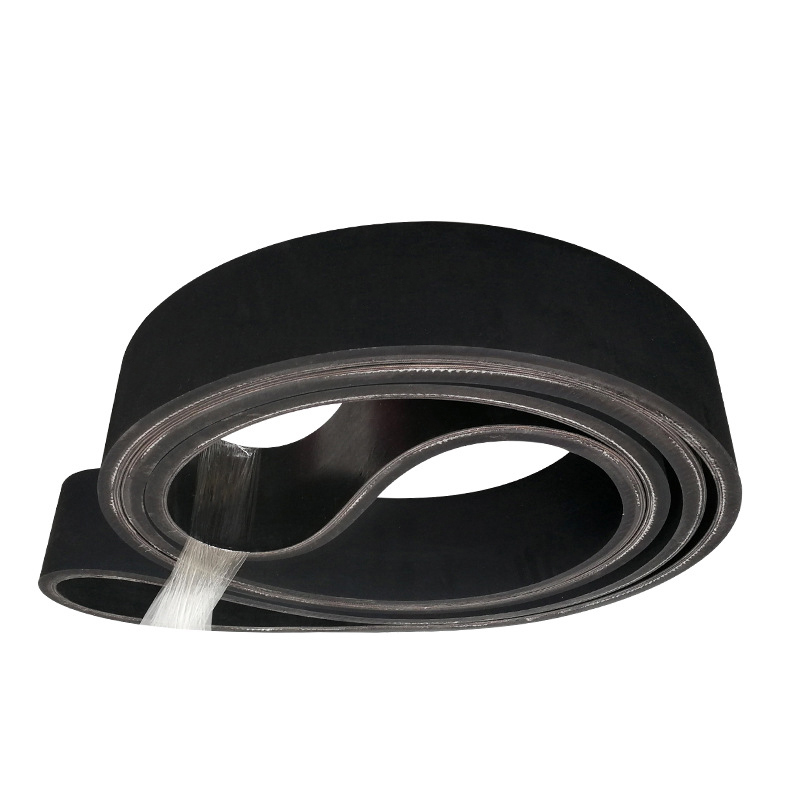
Dopravní pás se skládá z povrchového lepidla, jádra a lepidla vrstvy. Kromě toho lze k použití nárazu s vysokým pádem přidat vrstvu nárazníkové tkaniny, aby byla odolnější proti nárazu.
Lepidlo na povrch
S přírodním kaučukem a syntetickým kaučukem jako surovinami a za účelem zvýšení odolnosti proti opotřebení, odolnosti proti praskání, odolnosti proti stárnutí a dalších vlastností má povrchové lepidlo různé vlastnosti, jako je odolnost proti opotřebení, odolnost proti řezání, tepelná odolnost, odolnost proti ohni, odolnost proti chladu, odolnost proti kyselinám a zásadám, odolnost proti olejům, odolnost proti statické elektřině atd. Jádro látkové vrstvy
Látková vrstva se skládá ze samotného přírodního vlákna nebo chemického vlákna nebo z kombinace obou, má stejnou kvalitu po jednokrokovém ošetření vyzrálým procesem a má dobrou přilnavost k pryži. Lepicí vrstva
Vrstva lepidla je velmi důležitá pro přilnavost mezi vrstvami jádra dopravníkového pásu, které se opakovaně ohýbá. Zejména pro vysokonapěťové dopravní pásy se musí použít vrstva lepidla s menším namáháním ve vzpěru a menší únavou vnitřním pnutím.
Specifikace a modely lze upravit podle požadavků zákazníka, s tloušťkou v rozmezí od 2,0 mm do 8,0 mm.
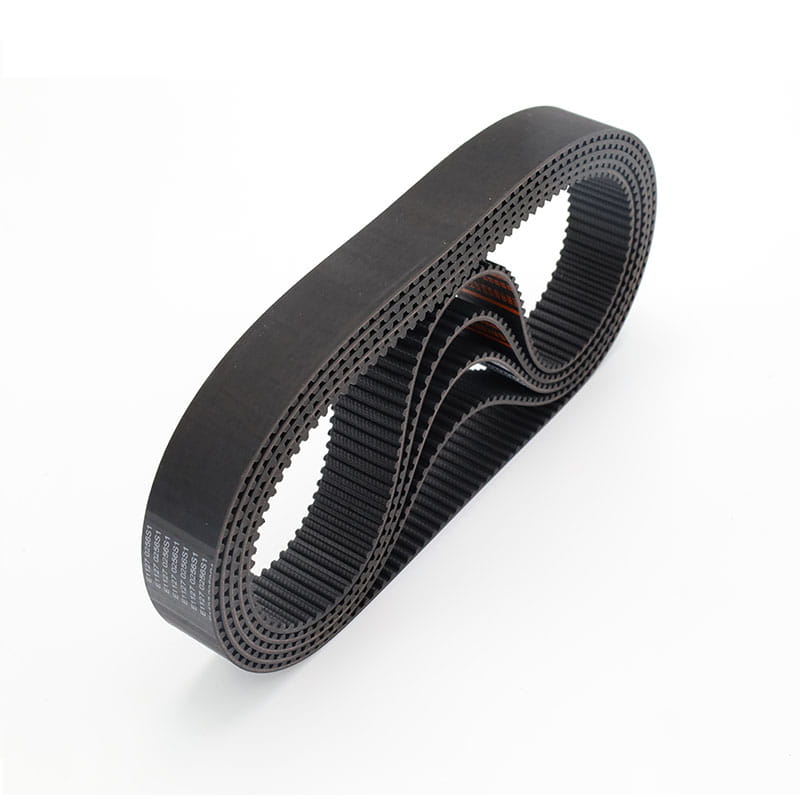
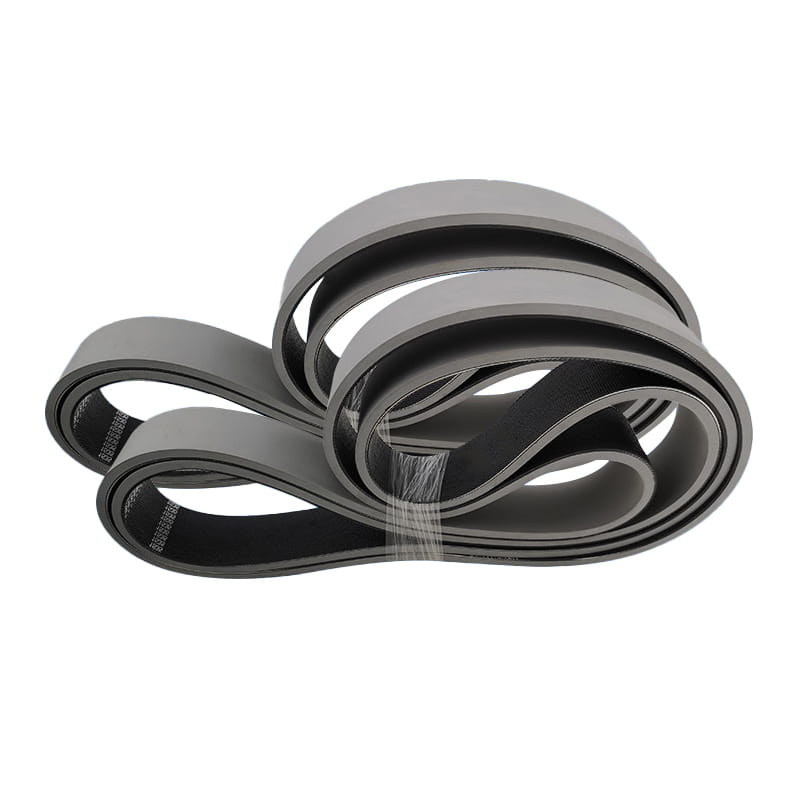
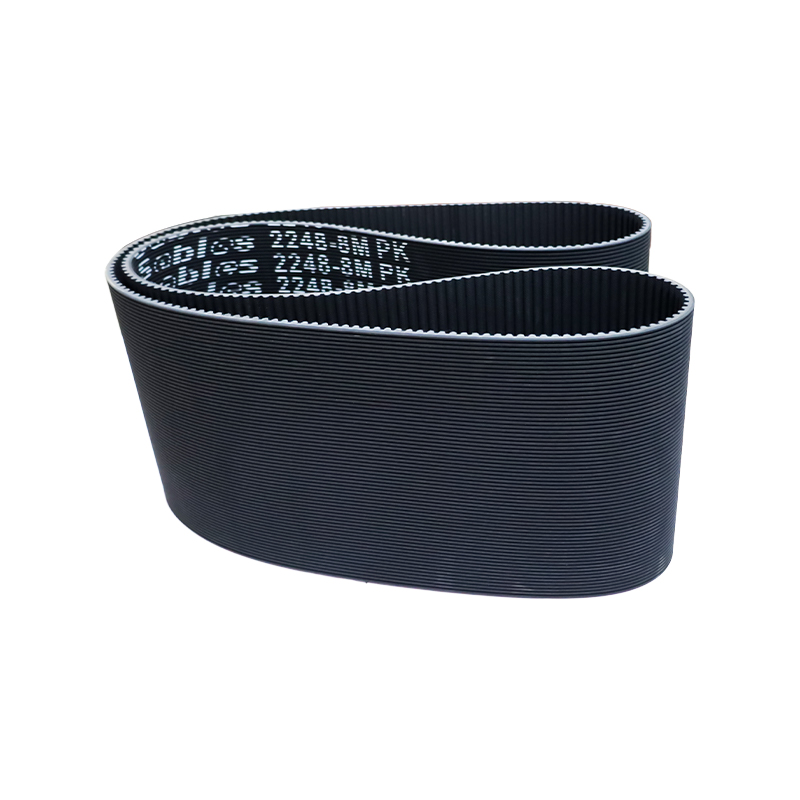
Vysokorychlostní, hladké a nízkoproudové převodové a dopravní systémy, jako jsou textilní stroje, dřevoobráběcí stroje, brusky, prodejní automaty na lístky, stroje na řezání zeleniny atd. Vlastnosti: Vysoká rychlost a stabilita, vysoká pevnost v tahu a nízké prodloužení.
Bezešvý gumový pás vyrobený dřevoobráběcími stroji lze použít k broušení, opravování a ořezávání jádrových materiálů, hoblování dřevěných desek, laminovaných desek, plastových laminovaných desek a dalších strojů a může pomoci k dokonalému opracování a výběru povrchu.
Jeho speciální technologie spočívá ve způsobu výroby a vyrábí bezespárový pás požadované velikosti. Nejen, že přísně kontrolujeme kvalitu, ale také trváme na používání dovážených materiálů, aby náš brusný pás měl lepší výkon.
Všechny části tloušťky a síly jsou absolutně jednotné.
Má dobrý lineární provoz.
Vysoká flexibilita může být použita pro malé průměry kol.
Dokáže udržet rovinnost a nedeformovatelnost pod pracovním tlakem.
Koeficient tření mezi spodní částí pásu a povrchem desky je velmi nízký.
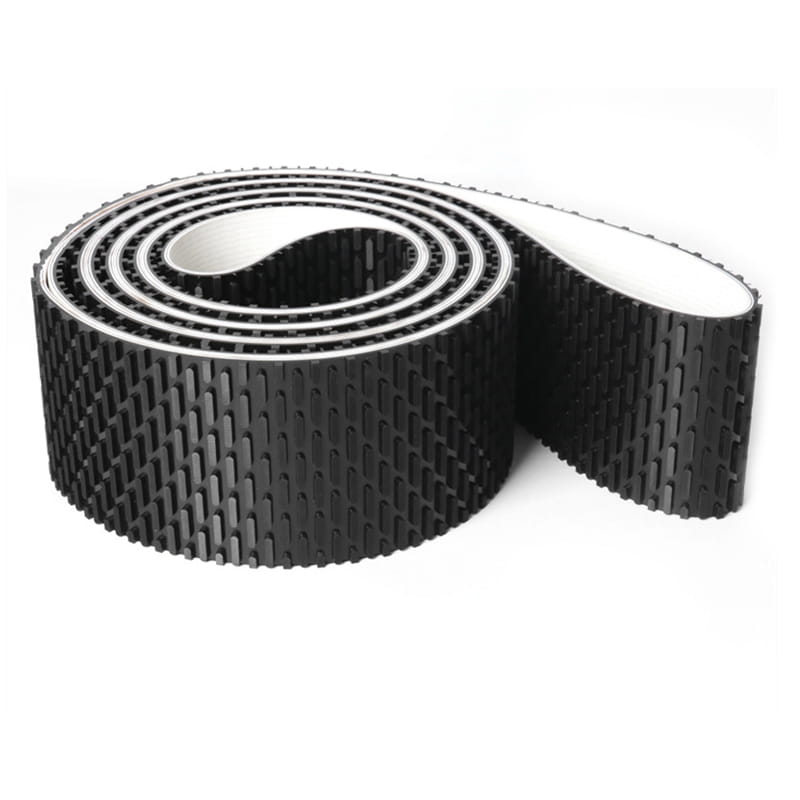
Protože je povrchová vrstva pásu pokryta pryží, zlepšuje se přilnavost a zlepšuje se stabilita dopravního pásu.
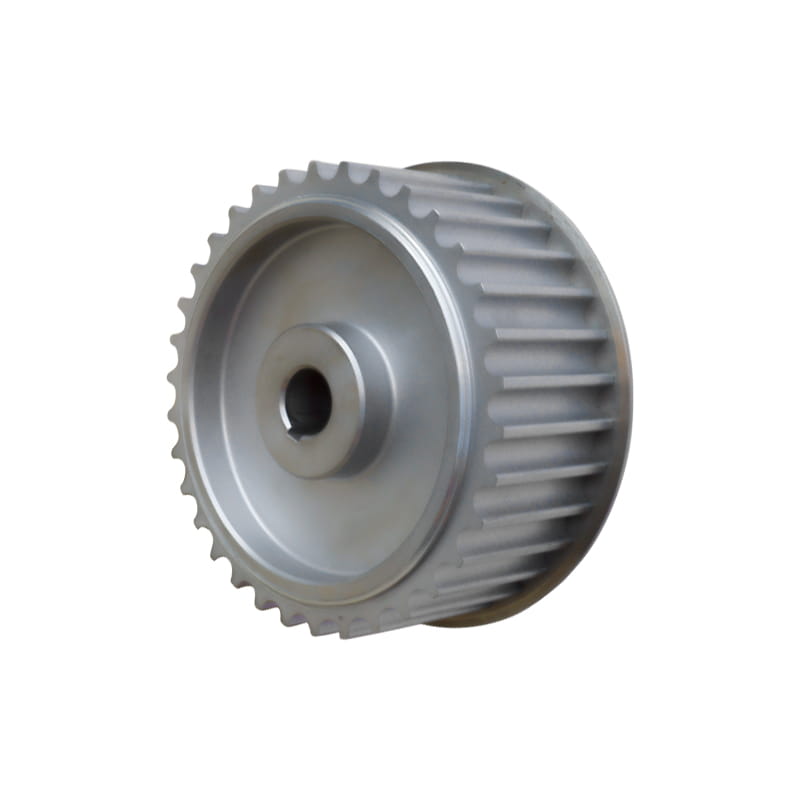
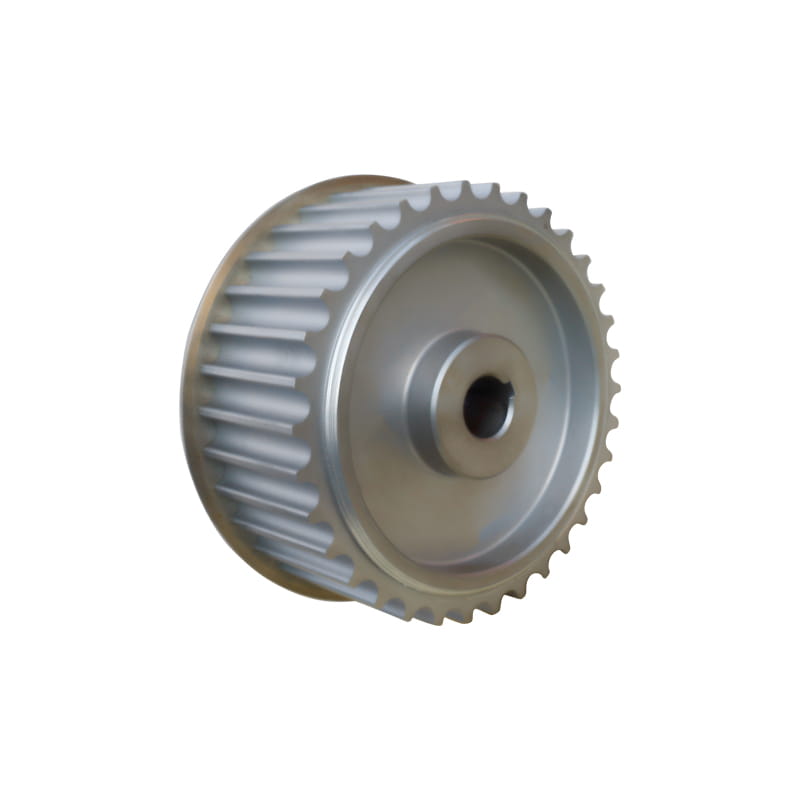
Aplikujte na každé pole systému synchronně řízených zařízení. Vlastnosti:
Zajistěte koordinaci s řemenem, abyste zvýšili přesnost a životnost poháněného. Podle požadavků zákazníka lze přizpůsobení optimální řízené řešení rozdělit na 45# ocel, hliníkovou slitinu, nerezovou ocel, litinu, nylon atd., podle materiálu.
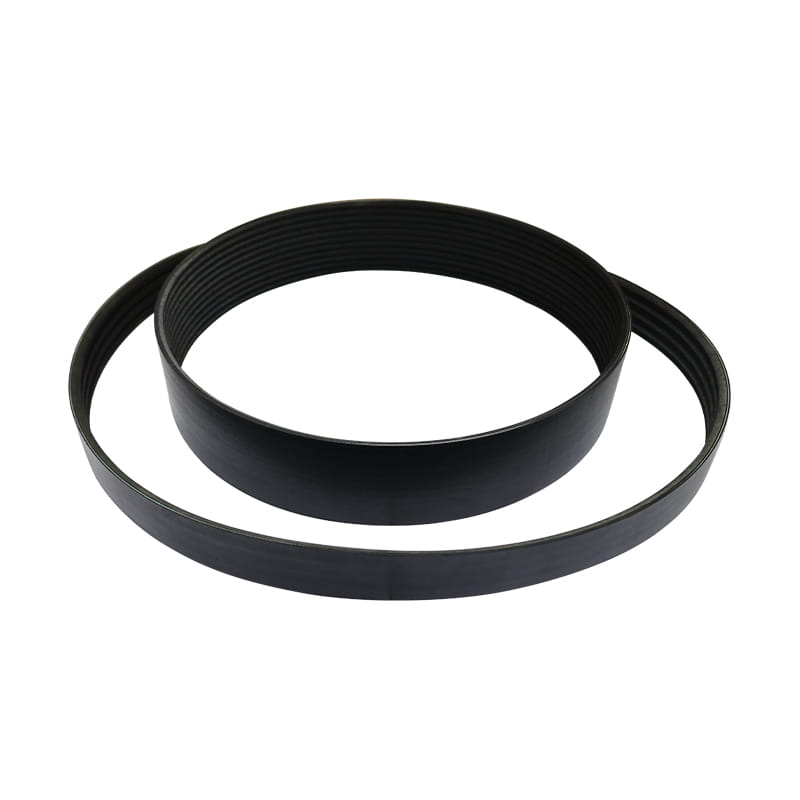
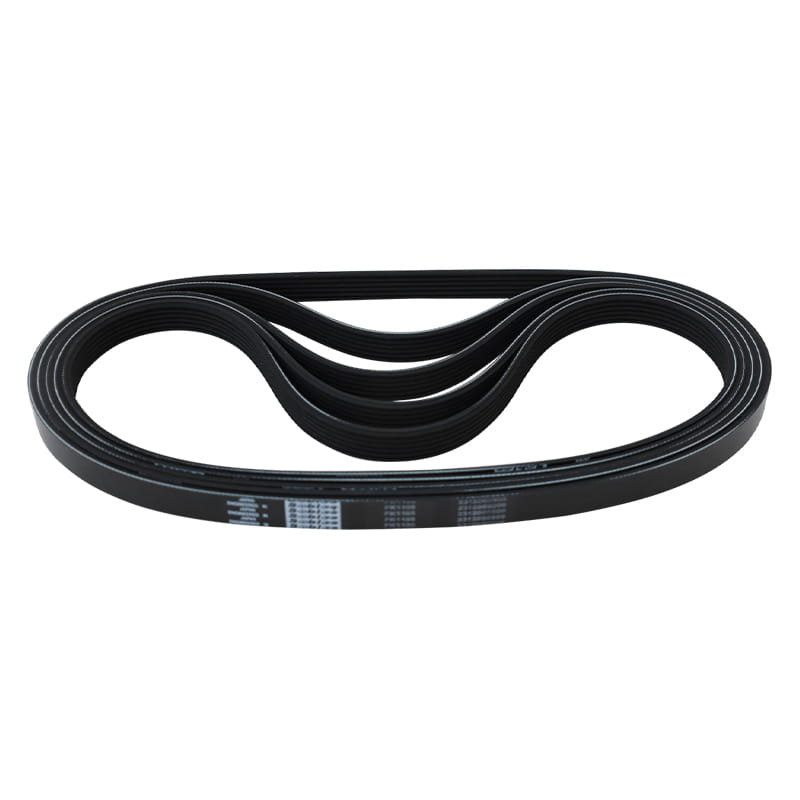
Je vhodný pro venkovní přenosová zařízení, dopravní zařízení, lékařské vybavení, elektrické nářadí, domácí spotřebiče a sportovní vybavení. Vlastnosti:
1. Přenosový výkon žebrovaného řemenu je při stejném prostoru o 30 % vyšší než u běžného klínového řemenu.
2. Převodový systém žebrovaného řemene má kompaktní strukturu a při stejném přenosovém výkonu zabírá prostor
převodové ústrojí je o 25 % menší než u běžného klínového řemenu.
3. Žebrovaný řemen je tenký a pružný a je vhodný pro převod s malým průměrem řemenice a vysokorychlostní převod, s řemenem
rychlost až 40 m/s; Malé vibrace, méně tepla a stabilní provoz.
4. Žebrovaný řemen je odolný vůči teplu, oleji a opotřebení, s malým prodloužením a dlouhou životností.