DOMOV / Zprávy / Karbidové brusné pásy: Jak si vybrat zrnitost, podklad a aplikace, které vydrží
Zprávy
Karbidové brusné pásy: Jak si vybrat zrnitost, podklad a aplikace, které vydrží
Obchod s nábytkem provozující širokou pásovou brusku na dubových, javorových a akrylových panelech si všiml, že její standardní pásy z oxidu hlinitého zanechávají na akrylu stopy po spálení a rychle se nanášejí na dub těžký jako pryskyřice. Po testování řemenu z karbidu křemíku na stejném stroji zůstal povrch chladnější a vryp zmizel při jednom průchodu. Tato zkušenost je běžná: karbidové brusné pásy nejsou náhradou každého brusiva, ale řeší specifickou skupinu problémů, se kterými se nakonec většina obchodů setkává.
V čem jsou karbidové brusné pásy lepší
Začněte praktickým závěrem: vyberte si karbidový brusný pás, pokud je vaším hlavním zájmem hromadění tepla, zatížení a konzistence povrchu. Karbid křemíku má ostřejší hrany a vyšší index tvrdosti než oxid hlinitý, což umožňuje řezat křehké povlaky, měkké kovy a sklolaminát, aniž by generovalo tolik třecího tepla.
Karbidové řemeny také obsahují zrna, která se lámou agresivněji než konvenční oxid hlinitý. Namísto toho, aby se krystaly zasklívaly, lámou se na malé kousky a odhalují čerstvé řezné hrany. Toto chování dává pásu delší životnost, kde lepkavé pryskyřice, vrstvy barev a neželezné kovy rychle slepí běžná brusiva.
Kde minerály dělají rozdíl
Tvrdá dřeva a pryskyřičná měkká dřeva: tvrdokov zůstává otevřený a řezy čisté.
Lakované a lakované povrchy: karbid odstraňuje povlak, aniž by jej roztavil.
Kompozity a sklolaminát: karbid odolává zatížení prachem a pryskyřicí.
Měkké kovy jako hliník a mosaz: karbid zanechává lesklý povrch s nízkou teplotou.
Obrázek 1. Index relativní tvrdosti běžných brusných zrn
Tabulka tvrdosti poskytuje rychlý důvod, proč si karbid křemíku zaslouží samostatné místo v brusírně. Karbid křemíku je blízko vrcholu stupnice tvrdosti, takže prořezává křehké povlaky a měkčí kovy agresivněji než mnoho standardních zrn. Oxid hlinitý je stále dostatečně tvrdý pro obecný úběr dřeva a oceli, ale rychleji se otupuje, když je obrobek tvrdý nebo potažený. Oxid zirkoničitý se volí méně pro tvrdost a více pro samoostřící chování pod tlakem. Keramické zrno je navrženo tak, aby zůstalo chladné a lámalo se v kontrolovaných fázích. V praxi to znamená, že karbidové pásy nejsou univerzální řešení, ale jsou tou nejsilnější volbou pro materiály citlivé na teplo a finální dokončovací průchody.
Výběr zrnitosti: Začněte od povrchu, který máte
Číslo zrna je prvním rozhodnutím o výběru. Vyberte si tak hrubý pás, jaký umožňuje startovací plocha, protože hrubé pásy odstraňují materiál rychleji a stojí méně za metr čtvereční broušení. Poté projděte sledem jemnějších zrn jen tolik, abyste odstranili předchozí škrábance.
Typické rozsahy zrna karbidového pásu podle kategorie obrobku
Rozsah zrnitosti
Typická práce
Očekávaný výsledek
P36 až P60
Těžký úběr materiálu, hrubé tvarování, odlakování
Rychlý řez s viditelným poškrábáním
P80 až P120
Mezilehlé vyhlazení po hrubé práci
Jednotný matný povrch, pouze lehké škrábance
P150 až P220
Konečná úprava před nátěrem nebo montáží
Hladký povrch připravený pro tmel nebo nátěr
P240 a vyšší
Jemná povrchová úprava plastů, kompozitů a měkkých kovů
Nízký lesk s minimálním řezem
Obrázek 2. Typická drsnost povrchu podle velikosti zrna
Hodnoty drsnosti povrchu v tabulce sledují jasný trend: větší čísla zrna vytvářejí hladší povrchy a ubírají méně materiálu. Pás P80 zanechává viditelné škrábance o hloubce kolem 35 mikronů, což je přijatelné pro odizolování nebo hrubé tvarování. Pás P120 snižuje drsnost na přibližně 18 mikronů a dochází k mnoha chybám při broušení, protože operátoři tento mezikrok příliš brzy přeskočí. Pás P180 o tloušťce 9 mikronů je dostatečně hladký pro základní nátěr na většinu dřev a kompozitů. Skok z P120 na P220 je menší, a proto čas strávený v řadě P150 a P180 obvykle zlepší konečnou úpravu více než nákup jemnějšího finálního pásu. Tato tabulka je vodítkem, nikoli zárukou, protože skutečné hodnoty závisí na rychlosti pásu, tlaku a tvrdosti obrobku.
Odstraňování materiálu versus zušlechťování
Stejný průběh zrnitosti také mění rychlost řezání. Hrubé pásy nejsou jen agresivnější; jsou také nejekonomičtějším způsobem odstranění materiálu dříve, než je povrch připraven pro jemnější práci.
Obrázek 3. Relativní rychlost úběru materiálu v každé fázi zrna
Spojnicový graf ukazuje, jak rychlost úběru klesá, když procházíte sekvencí progresivního zrna. Hrubý pás P60 odstraňuje spoustu materiálu, ale zanechává hluboké škrábance, jejichž odstranění v pozdějších krocích je nákladné. Přechod na P100 řeže pomaleji a začíná vytvářet přijatelnou střední plochu. Když je cílem rafinovaná povrchová úprava, P150 a P180 odstraní velmi málo materiálu a jejich hlavním úkolem je zahladit předchozí škrábance. Největší ztráta rychlosti řezu nastává mezi P60 a P100, takže nejúčinnější proces začíná tak hrubý, jak to stávající povrch umožňuje, a používá pouze nezbytné mezizrny. Tvrdokovové pásy jsou nejhospodárnější, když tuto křivku přizpůsobíte skutečnému stavu obrobku.
Hmotnost podkladu a povlak záleží stejně jako zrnitost
První závěr: podložka řídí, jak dlouho pás vydrží a jak se pás cítí na kontaktním kole. Pásy s tkaninou zvládnou agresivní tlak a vysoké zatížení zrna. Papírové a filmové podklady produkují jemnější povrchovou úpravu a blíže sledují zakřivené povrchy, ale při příliš silném zatlačení se rychleji opotřebovávají.
Otevřená srst versus uzavřená srst je dalším faktorem. Uzavřené kabátové pásy pokrývají celý povrch zrnem; řežou rychle, ale rychle se nabíjejí. Otevřené nátěrové pásy zanechávají mezery mezi zrny, což dává úlomkům prostor pro únik a funguje dobře na melamin, surové dřevo a odstraňování nátěrů.
Pro povrchovou úpravu kovů a plastů karbidový pás potažený stearátem snižuje zanášení a zanechává čistší povrch. Stearát působí jako suché mazivo, které zabraňuje tomu, aby pás rozmazával roztavené pojivo přes obrobek. Operátoři, kteří provozují uzavřený plášťový pás na hliníku, často vidí zatížení během prvních několika minut; stejná práce s otevřeným kabátovým stearátovým pásem trvá mnohem déle.
Karbid versus ostatní běžné abrazivní minerály
Ve smíšené dílně má každý brusný minerál svou roli. Oxid hlinitý je všestranným standardem pro odstraňování třísek ze dřeva a oceli. Oxid zirkoničitý funguje nejlépe pod vysokým tlakem a tam, kde záleží na tepelné odolnosti. Keramické zrno zůstává ostré i při těžkém broušení, ale stojí více. Karbid křemíku je specialista na konečnou úpravu a teplo.
Běžné abrazivní minerály a jejich typická silná stránka
Minerální
Hlavní síla
Nejlepší situace
Oxid hlinitý
Efektivita nákladů a trvanlivost
Každodenní broušení dřeva a kovů
Karbid křemíku
Ostrost a nízká teplota
Povrchové úpravy, nátěry, plast, měkký kov
Oxid zirkoničitý
Tepelná odolnost pod tlakem
Těžké broušení na nerez a slitinách s vysokým obsahem niklu
Keramické zrno
Řízené samoostření
Vysokotlaké broušení s nízkým rizikem popálení
Obrázek 4. Porovnání výkonu podle pěti praktických kritérií
Karbid křemíku Oxid hlinitý Oxid zirkoničitý
Radarový graf shrnuje srovnání tří běžných abrazivních minerálů podle pěti praktických kritérií. Karbid křemíku vykazuje nejvyváženější výkon, pokud jde o ostrost, tvrdost a kvalitu povrchu, přičemž jeho nejslabší stránkou je nákladová efektivita. Oxid hlinitý mírně zaostává v ostrosti a kvalitě povrchu, ale jednoznačně vítězí v ceně, a proto zůstává výchozím brusivem pro každodenní zpracování dřeva. Oxid zirkoničitý se stává zajímavým, když je tlak vysoký a záleží na tepelné odolnosti, protože je navržen tak, aby řezal i při velkém zatížení. Překrývající se polygony ukazují, že žádný nerost nevyhrává v každé kategorii, takže výrobní závod obvykle potřebuje více než jeden typ pásu. Přizpůsobení minerálu k obrobku zabraňuje plýtvání prací a zbytečným nákupům brusiva.
Praktická pravidla výběru pro běžné aplikace
Při obrábění dřeva si karbid poradí s exotikou, jako je teak, růžové dřevo a ipe, aniž by spálil povrch; použijte P120 nebo P150 jako výchozí dokončovací zrnitost. Při výrobě kovů se karbid dobře daří na hliník, mosaz a bronz; zvolte P80 až P120 pro směšovací svary a P220 pro finální průchod. U skleněných vláken a uhlíkových vláken karbid s otevřeným povlakem zabraňuje zatížení pásu a zabraňuje tavení pryskyřice. Pro opravy automobilů je karbid s jemnými zrny se stearátem spolehlivým způsobem, jak vyrovnat základní nátěr a stávající barvu bez poškození teplem.
Nezapomeňte na pásový systém za brusivem
Široká pásová bruska vytváří konzistentní povrch pouze tehdy, když je zachována celá dráha pásu. Dojde-li kontaktní buben nebo podávací stůl, brusný pás se opotřebovává nerovnoměrně a může se ve spoji roztrhnout. U velkých panelů musí podávací pás protahovat obrobek stálou rychlostí bez prokluzu nebo vůlí.
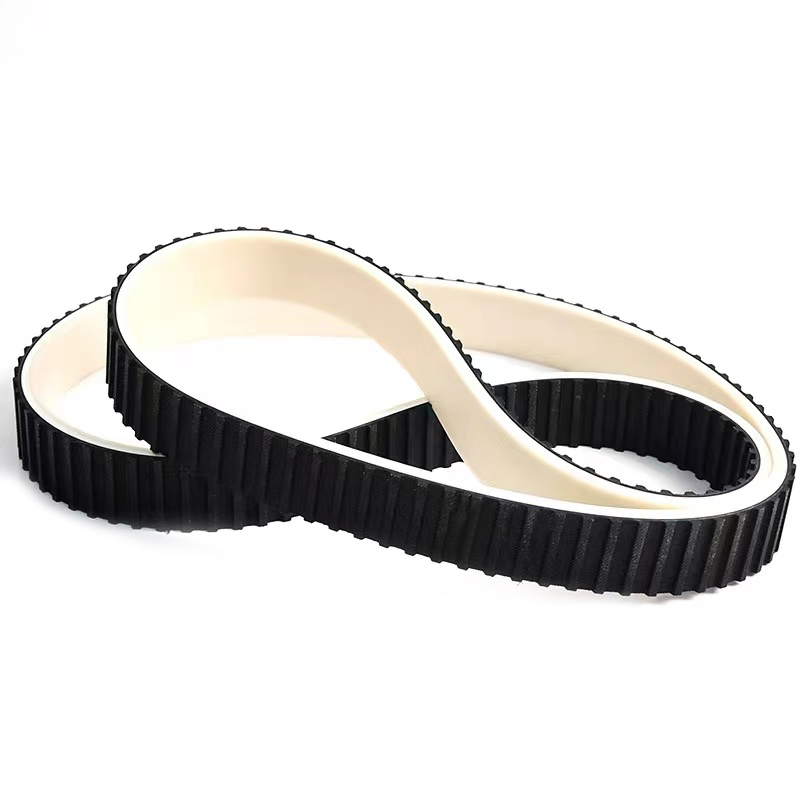
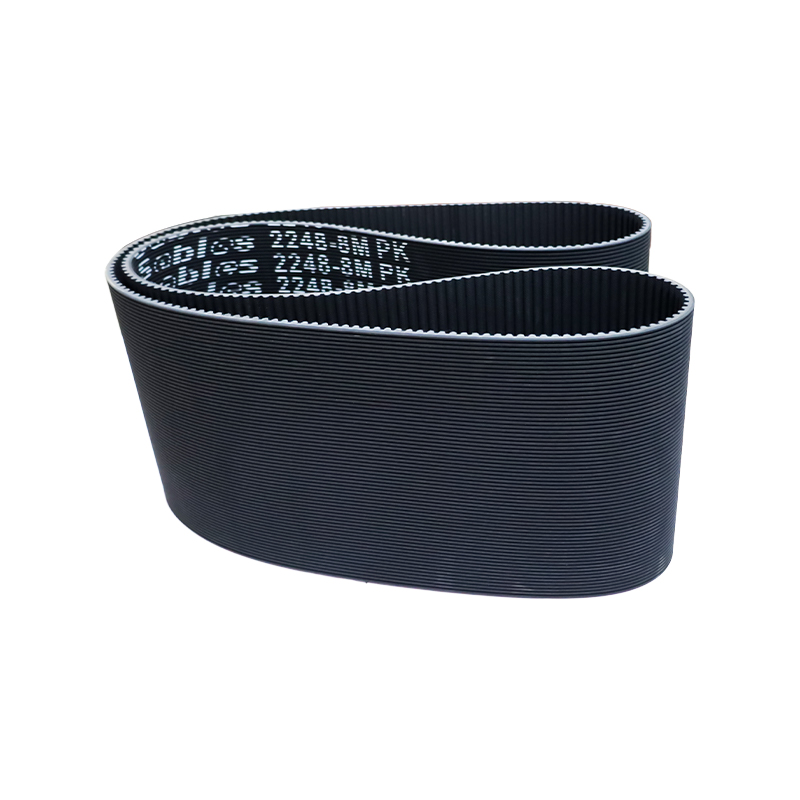
Při výměně brusného pásu také zkontrolujte pryžový pás, zda není prasklý, nemění se tvrdost a není poškozená hrana. Účelně vyrobený pás gumové bezešvé brusky podporuje aktivní brusivo a pomáhá udržovat povrch jednotný po celé šířce panelu.
Skladování, manipulace a běžné vzorce poruch
Karbidové pásy skladujte naplocho nebo zavěšené bez ostrých záhybů. Vlhkost a přímé teplo oslabují spoj a podkladové materiály. Pokud se pás nabíjí rychle, přejděte na otevřený kabát nebo hrubší zrnitost. Pokud zesklovatí, rychlost pásu je příliš vysoká nebo zrno je pro materiál příliš jemné. Pokud se okraj rozpadne jako první, zkontrolujte desku a pryžový podpůrný pás, zda nevykazují problémy se zarovnáním.
Ošetřením karbidového pásu jako součásti kompletního systému broušení získáte předvídatelné výsledky a časem nižší náklady na brusivo. Správný minerál, zrnitost, podklad a podpora stroje společně určují opakovatelnou kvalitu povrchu.
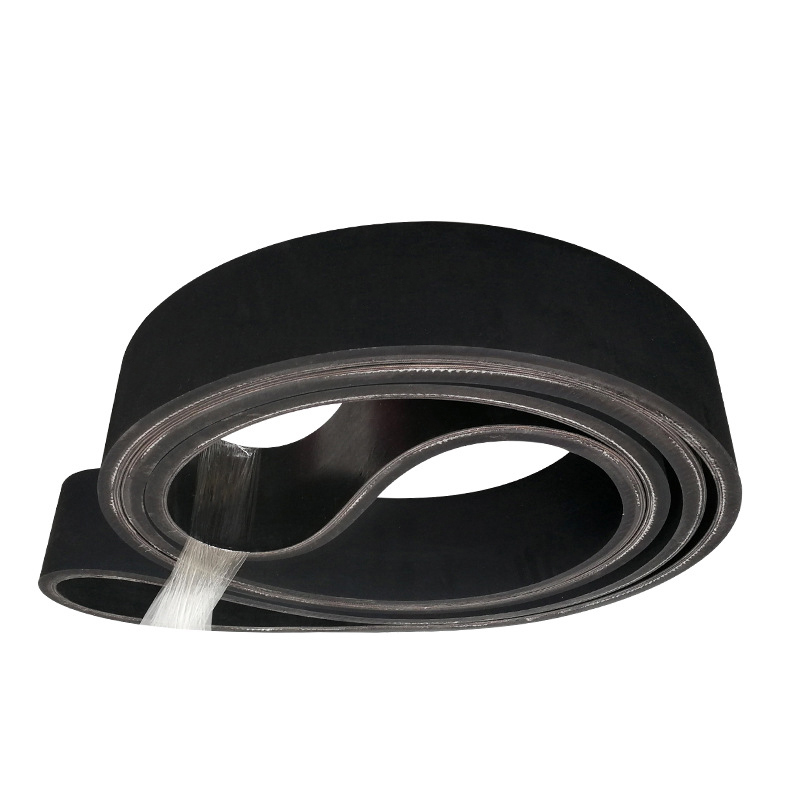
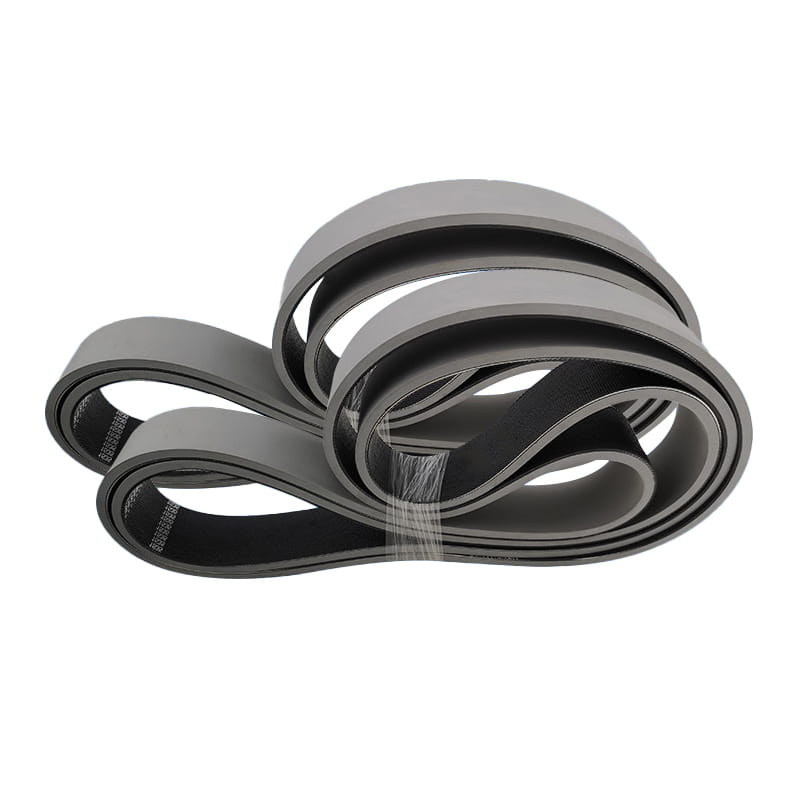
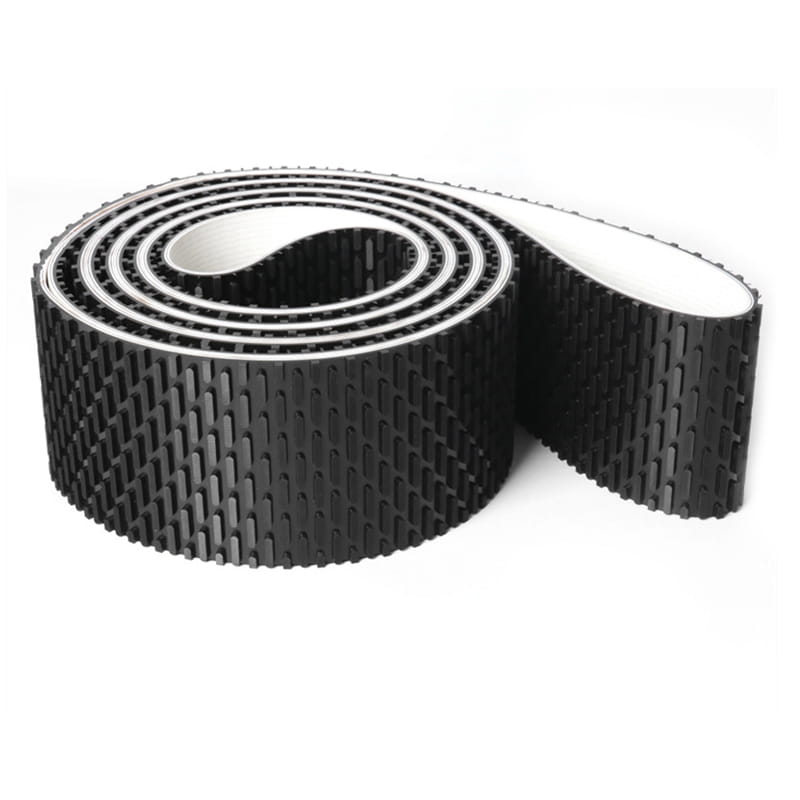
Dopravní pás se skládá z povrchového lepidla, jádra a lepidla vrstvy. Kromě toho lze k použití nárazu s vysokým pádem přidat vrstvu nárazníkové tkaniny, aby byla odolnější proti nárazu.
Lepidlo na povrch
S přírodním kaučukem a syntetickým kaučukem jako surovinami a za účelem zvýšení odolnosti proti opotřebení, odolnosti proti praskání, odolnosti proti stárnutí a dalších vlastností má povrchové lepidlo různé vlastnosti, jako je odolnost proti opotřebení, odolnost proti řezání, tepelná odolnost, odolnost proti ohni, odolnost proti chladu, odolnost proti kyselinám a zásadám, odolnost proti olejům, odolnost proti statické elektřině atd. Jádro látkové vrstvy
Látková vrstva se skládá ze samotného přírodního vlákna nebo chemického vlákna nebo z kombinace obou, má stejnou kvalitu po jednokrokovém ošetření vyzrálým procesem a má dobrou přilnavost k pryži. Lepicí vrstva
Vrstva lepidla je velmi důležitá pro přilnavost mezi vrstvami jádra dopravníkového pásu, které se opakovaně ohýbá. Zejména pro vysokonapěťové dopravní pásy se musí použít vrstva lepidla s menším namáháním ve vzpěru a menší únavou vnitřním pnutím.
Specifikace a modely lze upravit podle požadavků zákazníka, s tloušťkou v rozmezí od 2,0 mm do 8,0 mm.
Vysokorychlostní, hladké a nízkoproudové převodové a dopravní systémy, jako jsou textilní stroje, dřevoobráběcí stroje, brusky, prodejní automaty na lístky, stroje na řezání zeleniny atd. Vlastnosti: Vysoká rychlost a stabilita, vysoká pevnost v tahu a nízké prodloužení.
Bezešvý gumový pás vyrobený dřevoobráběcími stroji lze použít k broušení, opravování a ořezávání jádrových materiálů, hoblování dřevěných desek, laminovaných desek, plastových laminovaných desek a dalších strojů a může pomoci k dokonalému opracování a výběru povrchu.
Jeho speciální technologie spočívá ve způsobu výroby a vyrábí bezespárový pás požadované velikosti. Nejen, že přísně kontrolujeme kvalitu, ale také trváme na používání dovážených materiálů, aby náš brusný pás měl lepší výkon.
Všechny části tloušťky a síly jsou absolutně jednotné.
Má dobrý lineární provoz.
Vysoká flexibilita může být použita pro malé průměry kol.
Dokáže udržet rovinnost a nedeformovatelnost pod pracovním tlakem.
Koeficient tření mezi spodní částí pásu a povrchem desky je velmi nízký.
Protože je povrchová vrstva pásu pokryta pryží, zlepšuje se přilnavost a zlepšuje se stabilita dopravního pásu.
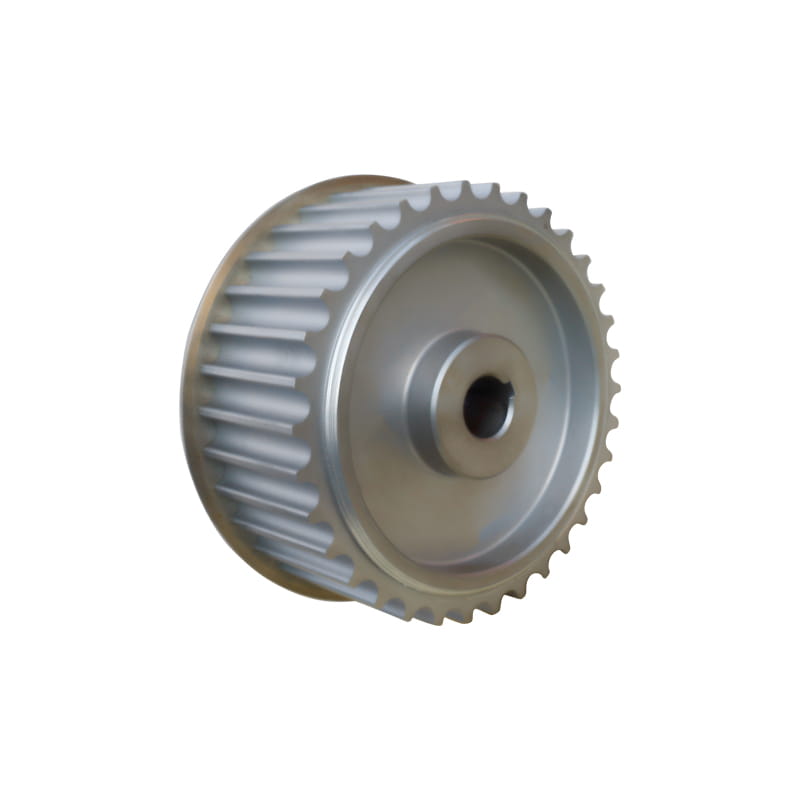
Aplikujte na každé pole systému synchronně řízených zařízení. Vlastnosti:
Zajistěte koordinaci s řemenem, abyste zvýšili přesnost a životnost poháněného. Podle požadavků zákazníka lze přizpůsobení optimální řízené řešení rozdělit na 45# ocel, hliníkovou slitinu, nerezovou ocel, litinu, nylon atd., podle materiálu.
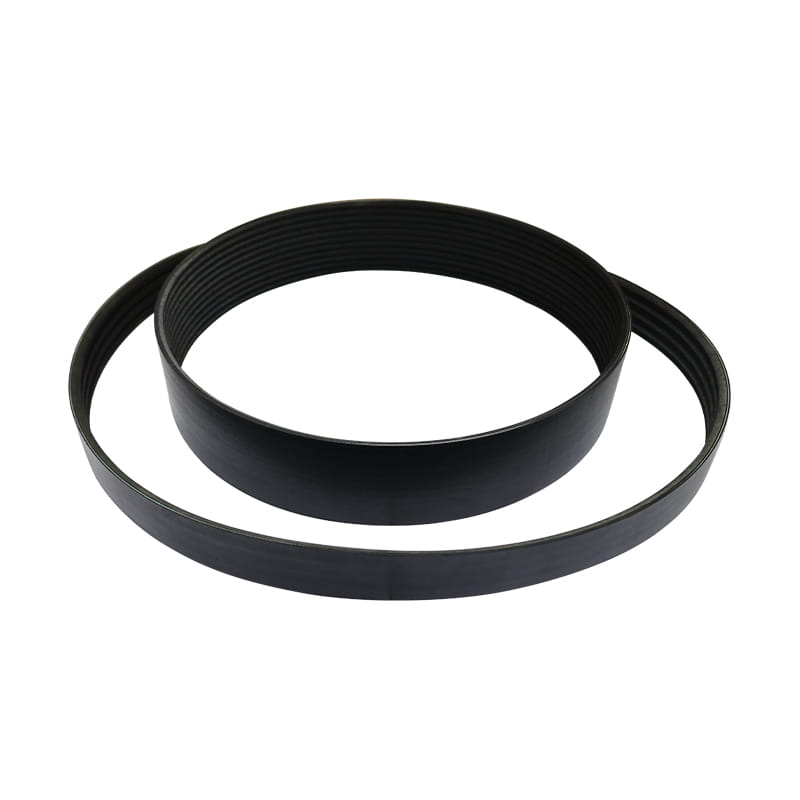
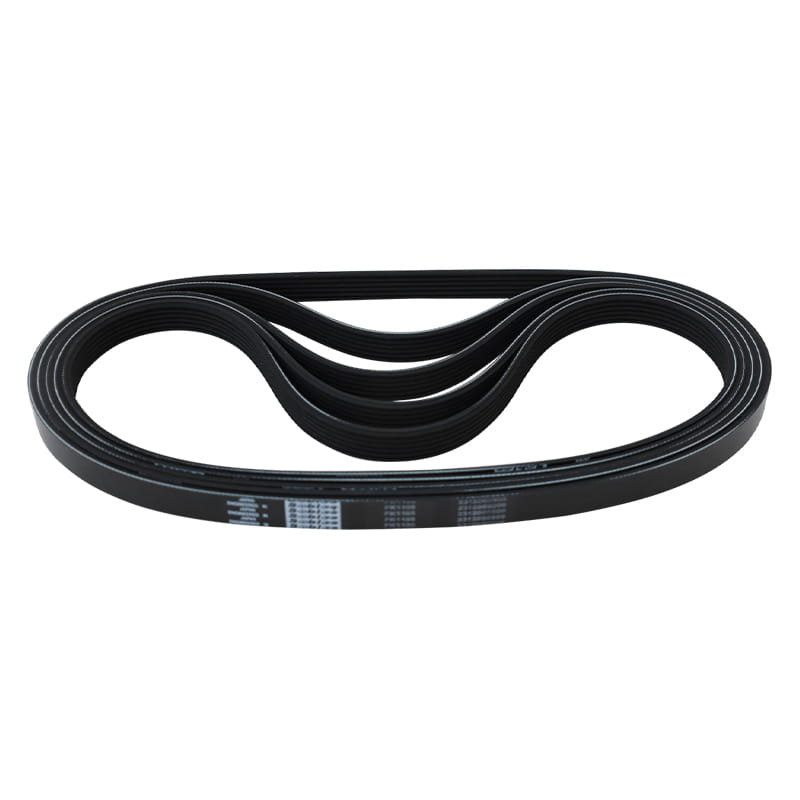
Je vhodný pro venkovní přenosová zařízení, dopravní zařízení, lékařské vybavení, elektrické nářadí, domácí spotřebiče a sportovní vybavení. Vlastnosti:
1. Přenosový výkon žebrovaného řemenu je při stejném prostoru o 30 % vyšší než u běžného klínového řemenu.
2. Převodový systém žebrovaného řemene má kompaktní strukturu a při stejném přenosovém výkonu zabírá prostor
převodové ústrojí je o 25 % menší než u běžného klínového řemenu.
3. Žebrovaný řemen je tenký a pružný a je vhodný pro převod s malým průměrem řemenice a vysokorychlostní převod, s řemenem
rychlost až 40 m/s; Malé vibrace, méně tepla a stabilní provoz.
4. Žebrovaný řemen je odolný vůči teplu, oleji a opotřebení, s malým prodloužením a dlouhou životností.